Endüstriyel Üretim Teknolojileri ve Mühendislik Disiplini: A'dan Z'ye Yurt Mobilyası İmalatı Süreçleri
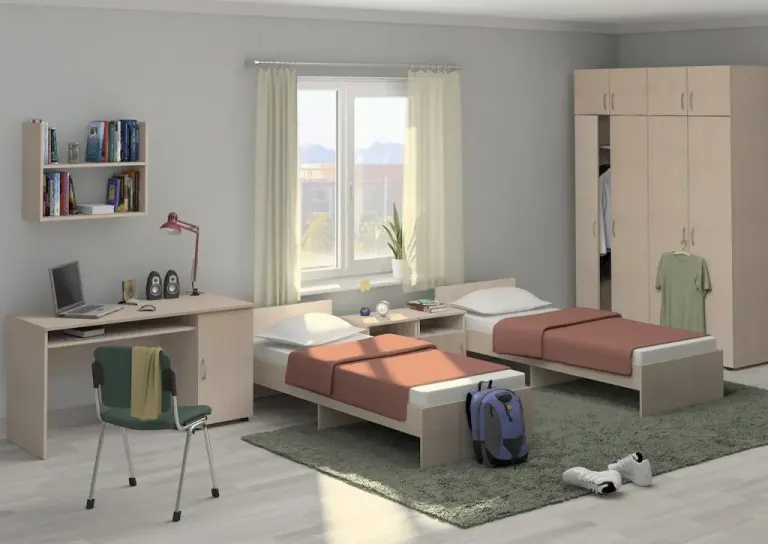
Yüksek kapasiteli öğrenci konaklama tesisleri için donatı üretmek, standart ev eşyası marangozluğundan tamamen ayrılan ağır sanayi ve hassas mühendislik prensiplerine dayanır. Yüzlerce gencin kesintisiz ve yoğun kullanımına maruz kalacak olan bu ürünlerde yurt mobilyası imalatı, hammadde girişinden son paketleme istasyonuna kadar milimetrik toleranslarla yönetilmesi gereken bilimsel bir üretim sürecidir.
Ev tipi mobilyalar estetik kaygılarla narin bağlantı elemanları üzerine kurgulanırken, endüstriyel sınıf yurt mobilyası imalatı maksimum mekanik mukavemet, darbe direnci, yangın güvenliği ve kolay bakım kriterlerini merkeze alır. Doğru makine parkuru ve kalite kontrol sistemleriyle yürütülen üretim süreçleri, tesislere on beş yılı aşan sorunsuz bir kullanım ömrü kazandırır.
Yurt Mobilyası İmalatı Öncesi Ar-Ge, Statik Analiz ve CAD/CAM Projelendirme
Başarılı bir seri üretim hattının temeli, atölyede tek bir kesim dahi yapılmadan önce mühendislik ofisinde atılır. Modern yurt mobilyası imalatı tesislerinde tasarım süreçleri tamamen dijital ikiz ve simülasyon teknolojileriyle yürütülür.
1. Bilgisayar Destekli Mühendislik (CAE) ve Yük Simülasyonları
Ranza, karyola ve çalışma masası gibi taşıyıcı üniteler tasarlanırken, 3D CAD yazılımlarında oluşturulan modeller sonlu elemanlar analizi (FEA) testlerine tabi tutulur. Bu dijital stres testlerinde, bir ranzanın üst katına uygulanan 250 kg'lık dinamik yük altında hangi kaynak noktasında gerilim biriktiği veya hangi profilde sehim (eğilme) oluştuğu hesaplanır. Mühendisler bu verilere göre profil et kalınlıklarını ve destek kayıtlarının konumlarını optimize ederek yurt mobilyası imalatı aşamasına geçmeden önce tüm yapısal zayıflıkları ortadan kaldırır.
2. CAM Optimizasyonu ve Fire Yönetimi
Onaylanan 3D teknik çizimler, üretim hattındaki makinelerin doğrudan okuyabileceği CAM (Bilgisayar Destekli İmalat) kodlarına dönüştürülür. Plaka optimizasyon yazılımları, binlerce ahşap panel parçasını 210x280 cm veya 183x366 cm ölçülerindeki ham plakalar üzerine en az fire verecek şekilde yerleştirir. Bu algoritmik yerleşim, hem hammadde israfını %5'in altına indirir hem de yurt mobilyası imalatı maliyetlerini optimize eder.
3. Fiziksel Prototipleme ve Yıkıcı Stres Testleri
Dijital analizleri tamamlanan ürünlerden seri imalat öncesinde birebir fiziksel numuneler üretilir. Kalite kontrol laboratuvarında bu prototipler üzerinde ağırlık düşürme, yatay sallama, menteşe çevrim ve köşe darbe testleri uygulanır. Prototip tüm mekanik sınırları başarıyla geçtiğinde üretim reçetesi (BOM - Bill of Materials) kilitlenerek seri üretime onay verilir.
Ahşap İşleme Hatları: CNC Ebatlama, Delik ve Poliüretan (PUR) Kenar Bantlama
Gardırop, çalışma masası, kitaplık ve komodin gibi panel mobilya gruplarının dayanıklılığı, ahşap işleme teknolojilerinin hassasiyetine doğrudan bağlıdır.
Hassas Ebatlama ve Çoklu CNC Delik Merkezleri
Geleneksel yatar daire makinelerinde yapılan manuel kesimlerde ortaya çıkan milimetrik gönye kaçıklıkları, montaj sırasında dolap kapaklarının çapraz durmasına neden olur. Endüstriyel yurt mobilyası imalatı hatlarında bilgisayar kontrollü panel ebatlama merkezleri, aynı anda birden fazla plakayı sıfır çapak ve ±0.1 mm toleransla keser. Ardından parçalar barkod okuyuculu CNC delik merkezlerine aktarılır; minifiks, kavela, menteşe ve çekmece rayı delikleri tek seferde açılarak tüm parçaların birbiriyle %100 uyumlu olması sağlanır.
Su Geçirmez Poliüretan (PUR) Kenar Bantlama Teknolojisi
Öğrenci odalarında zemin temizliği sırasında paspaslardan sıçrayan su ve nem, ahşap mobilyaların en büyük düşmanıdır. Standart üretimlerde kullanılan EVA bazlı sıcak tutkal, ısı ve nem karşısında zamanla yumuşayarak kenar bandının açılmasına yol açar. Profesyonel yurt mobilyası imalatı süreçlerinde ise 2 mm kalınlığındaki darbe emici PVC kenar bantları, kimyasal çapraz bağ kuran Poliüretan (PUR) tutkal ile uygulanır. PUR tutkal kürlendikten sonra suya, buhara ve yüksek sıcaklığa karşı tamamen geçirimsiz bir bariyer oluşturarak panellerin kabarmasını ve şişmesini kesin olarak önler.
Metal İşleme, Robotik Kaynak ve Elektrostatik Toz Boya Prosesleri
Ranza, baza karkası, masa ayağı ve sandalye iskeleti gibi metal bileşenlerin üretimi, ağır metal sanayi standartlarında gerçekleştirilir.
Üretim Aşaması Kullanılan Teknoloji ve Standart Teknik Uygulama Detayı Ürüne Sağladığı Mukavemet ve Ömür Katkısı
Boru ve Profil Kesimi Fiber Lazer Kesim Makinesi DKP çelik profillerin çapak bırakmadan açılı ve geçmeli kesilmesi Kaynak ağızlarının tam öpüşmesini sağlayarak birleşim direncini artırır.
Büküm ve Şekillendirme CNC Servo Boru Bükme Ranza korkuluk ve ayaklarının ezilme olmadan tek parça bükülmesi Ek kaynak noktalarını azaltarak kırılma riskini ve görsel kusurları önler.
Kaynak Birleştirme Gazaltı (MIG/MAG) ve Robotik Kaynak Sürekli ve derin nüfuziyetli dikiş kaynağı uygulaması Dinamik sallanma ve darbe yükleri altında kaynak çatlamasını engeller.
Yüzey Ön İşlem Çok Aşamalı Fosfatlama Banyosu Yağ alma, durulama ve çinko/demir fosfat kaplama havuzları Metal yüzeyde paslanmayı durdurur ve boyanın yüzeye tutunmasını sağlar.
Boyama ve Kürleme Elektrostatik Toz Boya ve Fırın 60-80 mikron epoksi-polyester toz boya ve 200°C pişirme Çizilmelere, darbelere ve yüksek neme karşı zırh düzeyinde koruma sunar.
İstatistiksel Proses Kontrol (SPC) ve Fabrika İçi Kalite Güvence Sistemleri
Yüzlerce odalık siparişlerde ilk üretilen parça ile son üretilen parçanın aynı kalitede çıkması, istatistiksel kalite kontrol disiplinleriyle garanti altına alınır.
• Giriş Kalite Kontrol (IQC): Fabrikaya giren her parti ham MDFLAM plakanın yoğunluk (dansite) ölçümü, E1 formaldehit sertifikası ve DKP çelik profillerin mikrometre ile et kalınlığı kontrolü yapılmadan üretime kabul edilmez.
• Süreç İçi Kontrol (IPQC): Üretim hattının her istasyonunda operatörler ve kalite kontrol teknisyenleri, barkodlu iş emirleri üzerinden belirli aralıklarla kumpas ölçümü, çapraz gönye kontrolü ve boya mikron testi gerçekleştirir.
• Deneme Montajı (Pre-Assembly Check): Her üretim partisinden rastgele seçilen en az bir tam oda takımı, paketleme öncesinde fabrikadaki kalite kontrol alanında eksiksiz olarak kurulur. Tüm kapak boşlukları, çekmece akıcılığı ve cıvata torkları test edildikten sonra sevkiyat onayı verilir.
Geleceğin Üretim Tesislerinde Akıllı Otomasyon ve Yeşil Dönüşüm: Modern Yurt Mobilyası İmalatı Vizyonu
Küresel konaklama sektöründeki hızlı büyüme ve uluslararası kalite beklentilerinin yükselmesi, üretim tesislerini geleneksel emek yoğun yöntemlerden yüksek teknolojili akıllı fabrika modellerine geçiş yapmaya zorlamaktadır. Günümüzde rekabetçi bir yurt mobilyası imalatı tesisi, yalnızca yüksek adetli üretim yapmakla kalmayıp Endüstri 4.0 otomasyon sistemlerini, sıfır atık politikalarını ve ileri malzeme bilimini üretim bantlarına entegre etmektedir. Geleceğin öğrenci yaşam alanlarını şekillendiren modern yurt mobilyası imalatı, hız, esneklik ve çevresel sürdürülebilirliği aynı potada eriten yenilikçi üretim mühendisliğine dayanmaktadır.
Endüstri 4.0 ve Akıllı Fabrika Sistemlerinin Yurt Mobilyası İmalatı Süreçlerine Entegrasyonu
Dijitalleşen üretim hatları, insan kaynaklı hataları ortadan kaldırırken kurumsal müşterilere tam şeffaflık ve öngörülebilir teslimat takvimleri sunar.
1. Barkodlu Parça Takibi ve MES (Üretim Yürütme Sistemleri)
Akıllı fabrikalarda ham plaka kesim makinesine girdiği saniyeden itibaren her bir parça üzerine benzersiz bir QR kod etiketi yapıştırılır. Bu etiket üzerinde parçanın hangi odaya ait olduğu, hangi kenarlarına bant çekileceği ve hangi koordinatlarda delik delineceği bilgisi şifrelenmiştir. Operatörler parçayı makineye okuttuğunda CNC tezgahı ilgili programı otomatik olarak yükler; böylece yanlış delik delme veya hatalı ölçü kesimi ihtimali sıfıra iner.
2. Robotik Malzeme Taşıma ve Otomatik İstifleme
Ağır ahşap plakaların ve metal profillerin operatörler tarafından taşınması hem iş kazalarına hem de köşe çarpması kaynaklı yüzey hasarlarına yol açar. Modern yurt mobilyası imalatı tesislerinde vakumlu gantry robotlar ve otomatik konveyör bantları, parçaları el değmeden bir istasyondan diğerine aktarır. Bu otomasyon, yüzey çiziklerini tamamen engellerken üretim hızını üç katına çıkarır.
3. Otomatik Paketleme ve Lojistik Optimizasyon Hatları
Üretimi tamamlanan parçalar, 3D lazer tarayıcıların altından geçerek boyutlarına göre en uygun karton kutu ölçüsünün otomatik kesildiği paketleme makinelerine girer. Kutuların içine köşe koruyucular ve hırdavat setleri sensör kontrolüyle yerleştirilir; eksik parça tespit edildiğinde hat kutuyu otomatik olarak ayırır.
İleri Malzeme Teknolojileri ve Hibrit Konstrüksiyon Mühendisliği
Yeni nesil öğrenci odalarının hem hafif hem de ultra dayanıklı olması için yurt mobilyası imalatı alanında farklı malzemelerin üstün özelliklerini birleştiren hibrit teknikler uygulanmaktadır.
Hibrit Uygulama Alanı Birleştirilen Malzemeler Mühendislik Çözümü Kullanım ve Performans Avantajı
Çalışma Masası Konstrüksiyonu Alüminyum Ekstrüzyon + HPL Tabla Alüminyum kanal profiller içine gömülü enerji ve kablo hattı Hem hafif hem sarsıntısız gövde, gizli priz ve Type-C şarj entegrasyonu
Ranza ve Loft Sistemleri Çelik Kutu Profil + Huş Kontrplak Çelik taşıyıcı iskelet üzerine doğal ahşap korkuluk ve merdiven kaplaması Metalin yıkılmaz sağlamlığı ile ahşabın sıcak ve güvenli dokusunun birleşimi
Akustik Çalışma Üniteleri MDFLAM Gövde + Geri Dönüştürülmüş PET Keçe Masa yan ve arka panellerine preslenmiş ses yutucu keçe katmanı Oda içi yankıyı azaltan, iğnelenebilir pano özelliği sunan sessiz çalışma alanı
Islak Hacim ve Yemek Üniteleri Paslanmaz Çelik + Kompakt Laminat Su geçirmez fenolik reçine esaslı kompakt tabla ve 304 kalite çelik ayak Kimyasal temizlik maddelerine ve neme karşı ömür boyu bozulmayan hijyenik yapı
Çevre Dostu Yeşil Üretim ve Karbon Ayak İzi Yönetimi
Avrupa ve global pazarlardaki eğitim kurumları, tedarikçilerinden çevresel sürdürülebilirlik belgeleri talep etmektedir. Yeşil dönüşümü tamamlayan yurt mobilyası imalatı tesisleri, doğaya duyarlı üretim modelleriyle öne çıkar.
Kapalı Devre Toz ve Talaş Geri Kazanımı
Ahşap kesim ve freze makinelerinden çıkan ince toz ve talaşlar, merkezi vakum sistemleriyle emilerek silolarda toplanır. Bu atıklar hem fabrika içi hava kalitesini koruyarak çalışan sağlığını güvence altına alır hem de sıkıştırılarak briket yakıta veya geri dönüştürülmüş yonga levha hammaddesine dönüştürülür.
Solvent İçermeyen Su Bazlı ve Toz Kaplamalar
Geleneksel yaş boya ve vernik sistemlerinde atmosfere salınan uçucu organik bileşikler (VOC), yeni nesil yurt mobilyası imalatı hatlarında yerini sıfır emisyonlu elektrostatik toz boyalara ve UV kürlemeli su bazlı cilalara bırakmıştır. Toz boya kabinlerinde yüzeye yapışmayan boya partikülleri siklon filtrelerle toplanarak %98 oranında yeniden kullanılır.
Güneş Enerjisi (GES) ile Temiz Üretim
Fabrika çatılarına kurulan güneş enerjisi santralleri sayesinde enerji ihtiyacını yenilenebilir kaynaklardan karşılayan üreticiler, her bir mobilya seti için düşük karbon ayak izi sertifikası düzenleyerek yeşil bina (LEED/BREEAM) projelerine doğrudan değer katar.
Kişiselleştirilebilir Seri Üretim (Mass Customization) Kabiliyeti
Geçmişte seri üretim yalnızca tek tip ve standart ürünlerin basılması anlamına gelirken, günümüzde esnek üretim hücreleri sayesinde her projeye özel tasarım yapılabilmektedir.
1. Parametrik Tasarım Altyapısı: Mühendislik yazılımında tanımlanan parametrik modeller sayesinde, bir gardırobun genişliği veya yüksekliği değiştirildiğinde tüm iç raf ölçüleri, menteşe yerleri ve delik koordinatları saniyeler içinde otomatik olarak güncellenir.
2. Hızlı Kalıp ve Takım Değişimi (SMED): CNC makinelerindeki otomatik takım değiştirici magazinler ve hızlı ayarlanabilir büküm kalıpları, farklı projeler arasındaki geçiş süresini dakikalara indirerek küçük veya büyük tüm projelerin aynı hızda üretilmesini sağlar.
3. Modüler Ürün Mimarisi: Ortak bağlantı akslarına sahip modüller sayesinde yatırımcılar; farklı renk, kulp, ayak ve kumaş kombinasyonlarını seçerek kendi kurumlarına özgü benzersiz koleksiyonlar oluşturabilir.